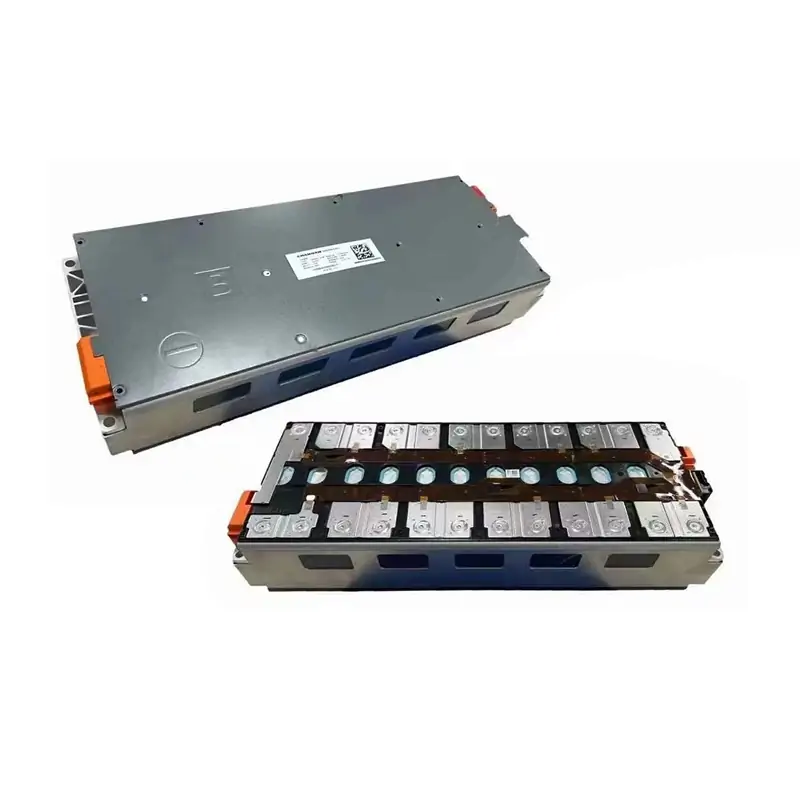
Le batterie al litio prismatiche generano forza di espansione durante i processi di carica e scarica. Quando queste celle della batteria vengono assemblate in un modulo batteria, l'eventuale dilatazione viene parzialmente assorbita dall'involucro stesso della cella della batteria, mentre la forza rimanente viene trasmessa alla struttura del modulo batteria attraverso la deformazione dell'involucro e la pressione interna del gas. Di conseguenza, la generazione e l'impatto di questa forza di espansione devono essere presi in considerazione durante la progettazione e l'assemblaggio dei moduli batteria, garantire che tali forze siano gestite entro un intervallo appropriato.
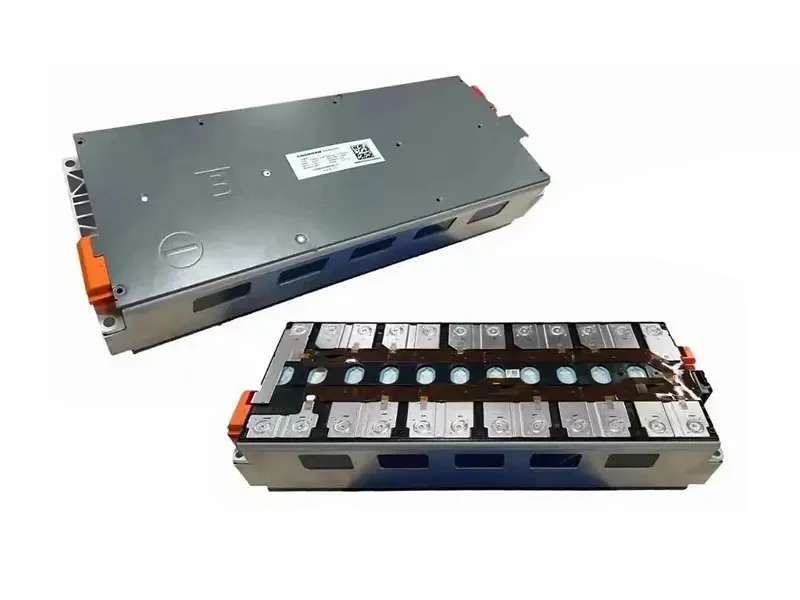
L'impatto della forza di espansione della batteria al litio sul modulo batteria
Carico a lungo termine sul componente strutturale
L'impatto delle forze di espansione su un modulo batteria si manifesta principalmente nel carico a lungo termine subito dai suoi componenti strutturali. Poiché le celle della batteria subiscono ripetute espansioni e contrazioni durante il ciclo, le piastre terminali del modulo, cinghie, e gli elementi di fissaggio sono sottoposti a continua, carichi alternati. Se le piastre terminali non hanno sufficiente rigidità o le cinghie presentano una resistenza allo scorrimento inadeguata, la forza di serraggio diminuirà gradualmente, causando la transizione della pila di celle da uno stato di “compressione uniforme” a uno di “allentamento localizzato.” Mentre tale allentamento non innesca immediatamente un fallimento, porta a una pressione di contatto irregolare tra le cellule, con conseguente maggiore densità di corrente localizzata e accelerato degrado della capacità; a lungo termine, questo potrebbe persino indurre la placcatura al litio.
Coerenza
Inoltre, la forza di espansione influisce sull'uniformità dell'impilamento delle celle della batteria. L'involucro di una cella di batteria prismatica non è sottoposto a sollecitazioni uniformi: la zona centrale delle sue grandi facce ha una rigidità inferiore, mentre i bordi e gli angoli sono più rigidi; di conseguenza, l'involucro tende a rigonfiarsi verso il centro durante l'espansione. Ciò significa che anche se la forza di serraggio media applicata dal modulo rientra in un intervallo accettabile, la pressione superficiale effettiva potrebbe essere eccessivamente elevata al centro e troppo bassa lungo i bordi. L'alta pressione sostenuta nella regione centrale aumenta i rischi di deformazione del separatore e placcatura al litio, mentre una pressione insufficiente sui bordi può portare a uno scarso contatto o allo spostamento dei componenti. Se la progettazione di un modulo batteria considera solo la forza media, potrebbe trascurare i rischi localizzati derivanti da questa distribuzione non uniforme della pressione superficiale.
Generazione di gas e pressione interna
Terzo, la forza di espansione agisce indirettamente sul modulo batteria attraverso la generazione di gas e la pressione interna. In celle prismatiche con rivestimento rigido, il gas prodotto dalla decomposizione dell'elettrolita aumenta innanzitutto la pressione interna dell'involucro; questa pressione esercita una forza sulle pareti dell'involucro, che viene poi trasmesso all'esterno man mano che l'involucro si gonfia. Se l'involucro possiede una rigidità sufficiente, la pressione interna può accumularsi prima che si osservi qualsiasi cambiamento significativo nella forza di bloccaggio esterna; al contrario, se le grandi superfici dell'involucro non hanno sufficiente rigidità, il rigonfiamento si manifesta più direttamente come un aumento della forza subita dal modulo batteria. Perciò, la forza percepita dal modulo non è strettamente equivalente alla reale pressione interna della cella della batteria; di conseguenza, durante il processo di progettazione devono essere considerate sia le condizioni di bloccaggio esterno che la tendenza dell'involucro al rigonfiamento.
Bassa temperatura e alto SOC
Quarto, condizioni di bassa temperatura e stati di carica elevati (SOC) possono rendere meno evidenti gli effetti della forza di espansione. A basse temperature, gli ioni di litio si accumulano sulla superficie dell'elettrodo negativo, aumentando la propensione alla placcatura al litio; lo stato di elevato stress non viene automaticamente alleviato dall'abbassamento della temperatura. Quando è completamente carico, l'elettrodo negativo raggiunge il livello massimo di intercalazione del litio, e la forza di espansione in genere raggiunge il picco. Nelle celle della batteria prismatiche, l'involucro rigido sopprime la deformazione visibile, il che significa che la pressione locale interna potrebbe raggiungere livelli pericolosi anche mentre le letture esterne rimangono entro un intervallo normale. Se il sistema di vincolo di un modulo viene valutato esclusivamente in base alle condizioni operative a temperatura ambiente o ad alta temperatura, i rischi associati alla ricarica rapida a basse temperature o al mantenimento di un SOC elevato a basse temperature potrebbero essere notevolmente sottostimati.
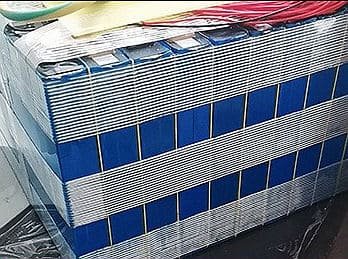
Come si genera la forza di espansione di una batteria al litio?
La forza di espansione di una cella prismatica della batteria agli ioni di litio proviene principalmente da tre fonti.
Il primo aspetto riguarda la variazione di volume dei materiali degli elettrodi. Durante la ricarica, gli ioni di litio deiintercalano dal catodo e si intercalano nell'anodo; ciò provoca l'espansione della spaziatura tra gli strati di un anodo di grafite, mentre un anodo a base di silicio subisce variazioni di volume ancora più drastiche. I materiali catodici subiscono anche un certo grado di contrazione di volume o alterazione strutturale durante la delitiazione. Il processo viene invertito durante la scarica. Poiché questi cambiamenti di volume si ripetono ad ogni ciclo, il ciclo a lungo termine può portare alla formazione di crepe e all'agglomerazione di particelle, rendendo le modifiche del volume non più completamente reversibili. In modo prismatico (rettangolare) involucro della batteria, questa espansione di volume è contenuta internamente; man mano che i fogli degli elettrodi si espandono, le grandi facce dell'involucro sporgono verso l'esterno. Lo spostamento è maggiore nella regione centrale, mentre i bordi e gli angoli, a causa della loro maggiore rigidità strutturale, mostrano meno spostamenti.
Il secondo aspetto riguarda l'ispessimento dell'interfase dell'elettrolita solido (ESSERE) strato e generazione di gas. Durante la carica iniziale, sulla superficie dell'elettrodo negativo si forma uno strato SEI; mentre la batteria esegue il ciclo, questo strato cresce continuamente e subisce riparazioni, portando ad un aumento del suo spessore, un fattore principale della crescita irreversibile dello spessore nella cella della batteria. Contemporaneamente, la decomposizione dell'elettrolita produce gas, che si accumula all'interno dell'involucro rigido e fa aumentare la pressione interna. L'ispessimento del SEI contribuisce ad un rallentamento, aumento monotono di spessore, mentre la generazione di gas porta ad un aumento della pressione interna. L'impatto di questa pressione sulla forza di bloccaggio esterna dipende dalla rigidità dell'involucro: tanto più rigido è l'involucro, più rimane la pressione del gas “bloccato” dentro, con conseguenti cambiamenti meno evidenti nelle letture della forza esterna. al contrario, tanto più flessibili sono le grandi superfici dell'involucro, più facilmente si gonfia (sporgente) viene trasmesso al modulo batteria.
Un terzo aspetto riguarda il modo in cui la struttura dell'involucro cellulare ridistribuisce lo stress interno. Dopo il processo di stampaggio, un involucro prismatico esercita un vincolo più debole sul gruppo elettrodico nella regione centrale delle sue facce grandi, esercitando una maggiore costrizione lungo i bordi e in corrispondenza degli angoli arrotondati (Angoli R). Inoltre, il comportamento meccanico del gruppo elettrodico all'interno dell'involucro differisce a seconda che esso sia in configurazione avvolta o impilata: una struttura della ferita, quando si espande radialmente, è vincolato dall'involucro in modo tale da concentrare le sollecitazioni verso il nucleo centrale e le zone di transizione agli angoli; al contrario, una struttura impilata subisce uno stress relativamente uniforme nella direzione dello spessore, consentendo agli elettrodi positivi e negativi, insieme al separatore, di espandersi e contrarsi all'unisono. Di conseguenza, per celle prismatiche con la stessa capacità nominale, il design specifico del gruppo elettrodo interno determina il modo in cui le forze di espansione vengono trasmesse al modulo e dove tali forze si concentrano localmente. La progettazione del modulo deve quindi tenere conto della struttura interna specifica del gruppo elettrodo; non si può semplicemente assumere una risposta meccanica uniforme basata esclusivamente sul “prismatico” classificazione.
La temperatura può amplificare o alterare i processi sopra menzionati. Ad alte temperature, le velocità di reazione accelerano, portando ad un aumento più pronunciato della forza di espansione; a basse temperature, si intensifica la tendenza alla placcatura al litio, e stati di stress elevato possono persistere. Ricarica rapida, Nel frattempo, contemporaneamente innesca una maggiore produzione di gas, temperature in aumento, e distribuzione irregolare della concentrazione di ioni di litio, facendo sì che la forza di espansione cresca più rapidamente e in modo meno uniforme.
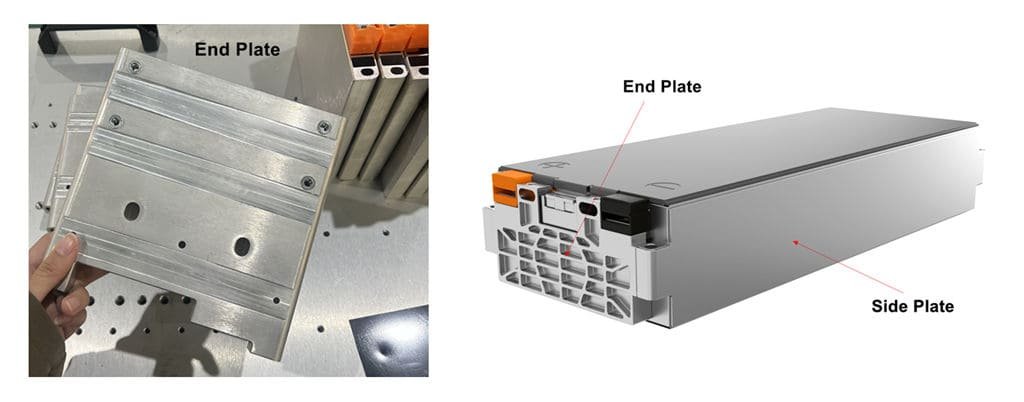
Come gestire le forze di espansione nella progettazione e nell'assemblaggio dei moduli?
Per affrontare la forza di espansione delle celle prismatiche della batteria, la strategia principale non è né l'una né l'altra cosa “vincolare rigidamente le cellule” né a “lascia semplicemente ampio spazio e ignora il problema.” Invece, prevede un approccio di gestione a due livelli, che combina il vincolo passivo dell'alloggiamento con la forza di serraggio applicata durante l'impilamento dei moduli, per garantire che le celle rimangano entro un intervallo appropriato di stress meccanico durante l'intero ciclo di vita.
1. Comprendere correttamente su cosa agisce la forza di bloccaggio del modulo batteria.
In una batteria prismatica con custodia rigida, la pressione sulle lamine degli elettrodi è determinata principalmente dal vincolo passivo dell'involucro, mentre le piastre terminali e le cinghie del modulo batteria esercitano una forza di serraggio sulla pila di singole celle. Lo scopo principale di questa forza di serraggio non è quello di regolare direttamente la pressione sui fogli degli elettrodi, ma piuttosto per garantire un contatto uniforme tra le celle ed evitare spostamenti o allentamenti causati dalle vibrazioni. Di conseguenza, l'obiettivo nella progettazione del modulo è raggiungere un intervallo ottimale per la forza di bloccaggio dello stack: maggiore non è necessariamente migliore. Se la forza di serraggio è troppo bassa, il contatto tra le cellule diventa irregolare, portando ad un’elevata densità di corrente localizzata, degrado accelerato della capacità, E, col tempo, potenziale placcatura al litio. al contrario, se la forza di serraggio è troppo elevata, il separatore può subire deformazioni di compressione, restringimento dei canali di trasporto degli ioni; ciò aumenta allo stesso modo il rischio di placcatura al litio e cortocircuiti interni. L'obiettivo della progettazione è mantenere la forza di bloccaggio entro la metà dell'intervallo target, fornendo allo stesso tempo margini sufficienti su entrambi i lati per tenere conto della variabilità della produzione e dell’aumento della forza di espansione che si verifica durante il ciclismo.
2. Le piastre terminali e le cinghie devono garantire il mantenimento della forza di serraggio.
Le piastre terminali richiedono una rigidità sufficiente per sopprimere lo scorrimento a lungo termine, mentre le reggette devono possedere un'elevata resistenza alla trazione e allo scorrimento. Tuttavia, il concetto di “piastre terminali rinforzate” ha significato solo quando derivato lavorando all'indietro da una finestra di forza di bloccaggio target. Ancora più importante, la forza di serraggio non è un parametro statico da impostare una volta per tutte; fattori come l'ispessimento dello strato SEI e l'espansione irreversibile durante il ciclo fanno sì che la forza di espansione aumenti continuamente. Se la forza di bloccaggio iniziale è impostata vicino al limite superiore della finestra di destinazione, alla fine potrebbe spingere il sistema in un intervallo in cui si presenta il rischio di placcatura al litio. al contrario, se il valore iniziale è troppo basso, può portare a un contatto irregolare, accelerando così il degrado nelle fasi iniziali. La progettazione strutturale dovrebbe quindi concentrarsi sulla capacità di mantenere la forza di bloccaggio durante l’intero ciclo di vita del prodotto, piuttosto che semplicemente su un'unica lettura effettuata al momento dell'assemblea.
3. I materiali di imbottitura e gli spazi riservati devono essere abbinati alle caratteristiche di deformazione dell'alloggiamento.
The function of cushioning material is to accommodate the bulging displacement of the battery casing, smooth out fluctuations in clamping force, and provide a margin for irreversible thickness growth—rather than to “generate” a pre-tightening force on the electrode sheets. In a prismatic casing, displacement is greater in the center and smaller toward the edges; therefore, the compression of the cushioning pad should be tailored to match this distribution. If the thickness or stiffness of the pad is uniform across its surface, the central area may become fully compressed—losing its cushioning capacity—before the peripheral areas have had a chance to function effectively. The reserved gap must also be carefully determined: if it is too small, la cella sarà sottoposta ad un'eccessiva pressione esterna mentre si espande; se è troppo grande, ciò comporta uno spreco di spazio e potrebbe consentire lo spostamento della cella all'interno del modulo. Le dimensioni del divario, la scelta del materiale di imbottitura, e la forza di serraggio target dovrebbe essere determinata iterativamente come un sistema integrato.
4. La fase di compressione dell'imballaggio con reggetta in acciaio deve essere inclusa nel processo di verifica del materiale.
Quando si utilizzano cinghie in acciaio per fissare i moduli batteria prismatici, i moduli devono essere preventivamente compressi ad una dimensione leggermente inferiore a quella di progetto per consentire il corretto posizionamento delle reggette in acciaio. Questo significa questo, durante il montaggio, il materiale ammortizzante è soggetto a un livello istantaneo di compressione che supera la forza di serraggio target. Se la schiuma ammortizzante subisce una deformazione permanente significativa, a causa di una compressione eccessiva o di una compressione sostenuta a lungo termine, la forza di bloccaggio effettiva potrebbe spostarsi al di fuori dell'intervallo target nelle prime fasi del ciclo operativo, anche se i valori target specificati nella documentazione del processo sembrano rimanere entro i limiti. Perciò, quando si valutano i materiali di imbottitura, non è sufficiente considerare solo la curva di compressione in stato stazionario; è inoltre necessario valutare la deformazione permanente e la capacità di recupero a seguito di una storia di sovracompressione, garantendo che la forza di serraggio ritorni all'intervallo target una volta bloccate le cinghie di acciaio e rilasciata la pressione di assemblaggio iniziale.
5. Focus sulla distribuzione della rigidezza nel piano
In una cella di batteria prismatica, il centro è soggetto a vincoli più deboli, mentre i bordi sono più strettamente vincolati; Inoltre, il processo di avvolgimento del Jelly Roll tende a concentrare lo stress verso il vuoto centrale e le zone di transizione in prossimità degli angoli. Se una piastra terminale è progettata esclusivamente in base ai requisiti di carico medio, la regione centrale potrebbe ancora subire un sovraccarico localizzato. Per celle prismatiche di grande formato, la distribuzione della rigidità nel piano della piastra terminale deve essere attentamente coordinata con il posizionamento strategico dei cuscinetti tampone per garantire che la pressione superficiale effettiva rimanga bilanciata, né eccessivamente alta al centro né troppo bassa ai bordi. Durante il processo di assemblaggio, anche la variabilità del precarico deve essere strettamente controllata; l'effettiva pressione superficiale esercitata sulla pila di celle deve essere verificata mediante misurazione diretta della pressione, piuttosto che fare affidamento esclusivamente su indicatori indiretti come la coppia del bullone o la tensione della cinghia d'acciaio.
6.Le simulazioni e le verifiche delle condizioni operative devono tenere conto della risposta accoppiata tra l'alloggiamento e il gruppo cella.
Analisi agli elementi finiti (FEA) dei moduli batteria prismatici non possono fare affidamento esclusivamente sui parametri materiali nominali per le celle della batteria. Invece, deve tenere conto della variazione spaziale della rigidezza risultante dal processo di stampaggio della carcassa, il comportamento di espansione della pila di elettrodi interna, e la sequenza di precarico. La sfida principale in tali simulazioni risiede nel selezionare gli oggetti appropriati per la calibrazione e nel replicare accuratamente la cronologia del precaricamento, piuttosto che nel funzionamento del software stesso. Per quanto riguarda la verifica dei casi di carico (al di là dei cicli a temperatura standard e dell'espansione ad alta temperatura), scenari come la ricarica rapida a bassa temperatura e lo stoccaggio a basse temperature con uno stato di carica elevato (SOC) deve essere incluso anche nello spettro di carico. Questo perché un involucro prismatico può “nascondere” elevate tensioni interne; l'assenza di rigonfiamenti esterni visibili non significa necessariamente che la pressione interna rientri nei limiti di sicurezza.
Riepilogo
Gestire la forza di espansione nella batteria al litio prismatica lo è, in sostanza, un problema di vincolo a due stadi: l'involucro della cella fornisce il primario, vincolo passivo, mentre il gruppo del modulo batteria fornisce il secondario, bloccaggio a livello di stack. La progettazione del modulo batteria non deve considerare la cella della batteria come un corpo omogeneo soggetto a sollecitazioni uniformi, né dovrebbe fare affidamento esclusivamente su “serraggio” O “lasciando lacune” come strategie isolate. Invece, l'approccio richiede la comprensione di come si originano le forze di espansione all'interno dell'involucro e di come vengono trasmesse al modulo batteria attraverso la deformazione dell'involucro e la generazione di gas. Durante la progettazione e il montaggio, la forza di bloccaggio della pila deve essere mantenuta entro un livello ottimale, gamma moderata. Ciò implica garantire che le piastre terminali e i meccanismi di reggiatura possano sostenere efficacemente la forza di serraggio, allineare i materiali di imbottitura e gli spazi designati con le caratteristiche di deformazione dell'involucro, tenendo conto della deformazione permanente del materiale delle cinghie di acciaio sotto eccessiva compressione, addressing the distribution of in-plane stiffness and risks in the central region, and incorporating challenging operating scenarios—such as low-temperature fast charging—into the validation process. Only through this comprehensive approach can a proper balance be struck between safety, service life, and structural reliability.