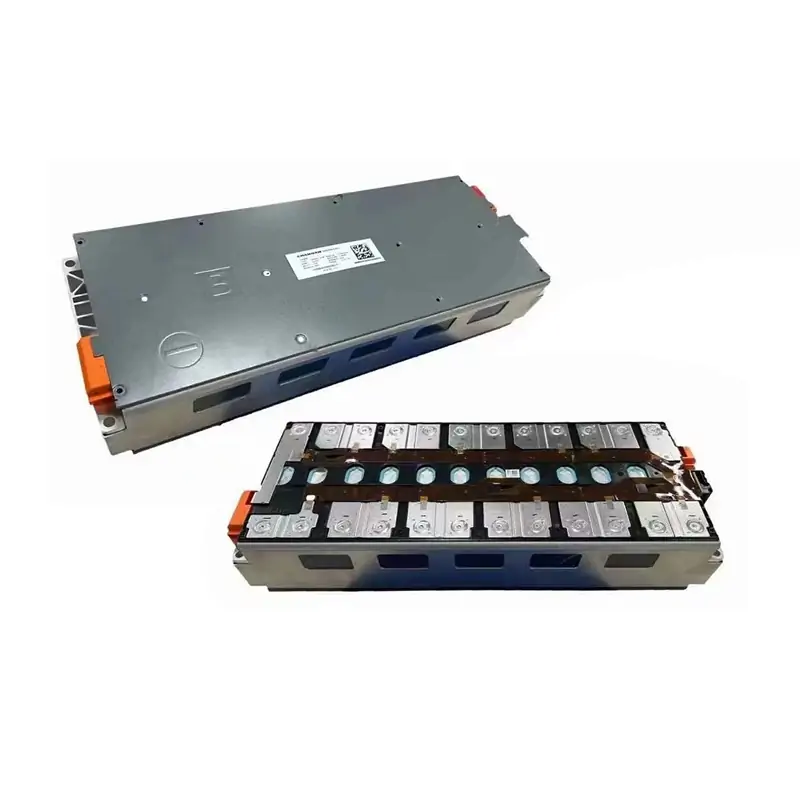
Prismatische Lithiumbatterien erzeugen beim Lade- und Entladevorgang eine Expansionskraft. Wenn diese Batteriezellen zu einem Batteriemodul zusammengebaut werden, Etwaige Ausdehnungen werden teilweise vom Batteriezellengehäuse selbst aufgenommen, während die verbleibende Kraft durch Gehäuseverformung und inneren Gasdruck auf die Batteriemodulstruktur übertragen wird. Folglich, Die Entstehung und Wirkung dieser Expansionskraft muss bei der Konstruktion und Montage von Batteriemodulen berücksichtigt werden, Sicherstellen, dass diese Kräfte in einem angemessenen Bereich verwaltet werden.
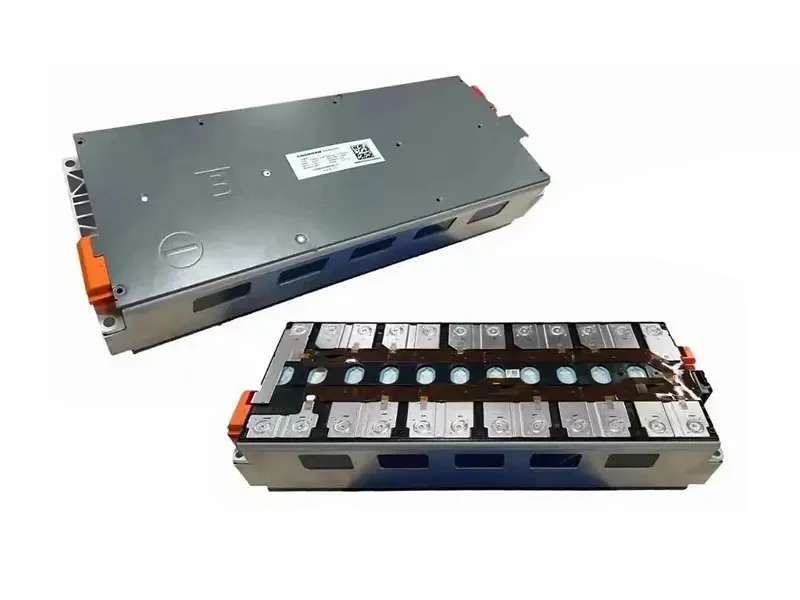
Der Einfluss der Expansionskraft von Lithiumbatterien auf das Batteriemodul
Langfristige Belastung eines Strukturbauteils
Der Einfluss von Dehnungskräften auf ein Batteriemodul zeigt sich vor allem in der langfristigen Belastung seiner Strukturkomponenten. Da Batteriezellen sich während des Radfahrens immer wieder ausdehnen und zusammenziehen, die Endplatten des Moduls, Riemen, und Verbindungselemente sind kontinuierlichen Belastungen ausgesetzt, Wechsellasten. Wenn die Endplatten nicht ausreichend steif sind oder die Gurte keine ausreichende Kriechfestigkeit besitzen, Die Klemmkraft lässt allmählich nach, bewirkt, dass der Zellenstapel von einem Zustand übergeht “gleichmäßige Kompression” zu einem von “lokale Lockerung.” Eine solche Lockerung löst zwar nicht sofort einen Ausfall aus, es kommt zu einem ungleichmäßigen Anpressdruck zwischen den Zellen, Dies führt zu einer höheren lokalen Stromdichte und einem beschleunigten Kapazitätsabbau; auf lange Sicht, Dies kann sogar zu einer Lithiumplattierung führen.
Konsistenz
Außerdem, Die Expansionskraft beeinflusst die Gleichmäßigkeit der Batteriezellenstapelung. Das Gehäuse einer prismatischen Batteriezelle erfährt keine gleichmäßige Belastung: Der zentrale Bereich seiner großen Flächen weist eine geringere Steifigkeit auf, während die Kanten und Ecken steifer sind; folglich, Beim Ausdehnen neigt das Gehäuse dazu, sich zur Mitte hin auszubeulen. Dies bedeutet, dass selbst dann, wenn die durchschnittliche Klemmkraft des Moduls in einem akzeptablen Bereich liegt, Der tatsächliche Flächendruck kann in der Mitte zu hoch und an den Rändern zu niedrig sein. Ein anhaltend hoher Druck in der Zentralregion erhöht das Risiko einer Separatorverformung und einer Lithiumplattierung, während unzureichender Druck an den Kanten zu schlechtem Kontakt oder Bauteilverschiebungen führen kann. Wenn bei der Konstruktion eines Batteriemoduls nur die durchschnittliche Kraft berücksichtigt wird, Dabei werden möglicherweise lokale Risiken übersehen, die sich aus dieser ungleichmäßigen Verteilung des Oberflächendrucks ergeben.
Gaserzeugung und Innendruck
Dritte, Die Expansionskraft wirkt indirekt durch Gaserzeugung und Innendruck auf das Batteriemodul. In prismatischen, hartverkleideten Zellen, Das durch die Zersetzung des Elektrolyten entstehende Gas erhöht zunächst den Innendruck des Gehäuses; Dieser Druck übt eine Kraft auf die Gehäusewände aus, die dann durch Ausbeulen des Gehäuses nach außen übertragen wird. Wenn das Gehäuse über eine ausreichende Steifigkeit verfügt, Es kann sich ein Innendruck aufbauen, bevor eine signifikante Änderung der äußeren Klemmkraft beobachtet wird; umgekehrt, wenn die großen Flächen des Gehäuses keine ausreichende Steifigkeit aufweisen, Die Ausbeulung äußert sich direkter in einer Zunahme der Kraft, die auf das Batteriemodul einwirkt. daher, Die vom Modul wahrgenommene Kraft entspricht nicht unbedingt dem tatsächlichen Innendruck in der Batteriezelle; folglich, Bei der Konstruktion müssen sowohl die äußeren Klemmbedingungen als auch die Tendenz zur Ausbeulung des Gehäuses berücksichtigt werden.
Niedrige Temperatur und hoher SOC
Vierte, Niedrigtemperaturbedingungen und hohe Ladezustände (SOC) kann die Auswirkungen der Expansionskraft weniger deutlich machen. Bei niedrigen Temperaturen, Auf der Oberfläche der negativen Elektrode sammeln sich Lithiumionen an, Erhöhung der Neigung zur Lithiumbeschichtung; Der Hochspannungszustand wird durch den Temperaturabfall nicht automatisch gemildert. Bei voller Ladung, Die negative Elektrode erreicht ihr maximales Lithium-Interkalationsniveau, und die Expansionskraft erreicht typischerweise ihren Höhepunkt. In prismatischen Batteriezellen, Das starre Gehäuse unterdrückt sichtbare Verformungen, Dies bedeutet, dass der interne lokale Druck gefährliche Werte erreichen kann, selbst wenn die externen Messwerte im normalen Bereich bleiben. Wenn das Beschränkungssystem eines Moduls ausschließlich auf der Grundlage der Betriebsbedingungen bei Raumtemperatur oder hohen Temperaturen bewertet wird, Die Risiken, die mit dem Schnellladen bei niedrigen Temperaturen – oder der Aufrechterhaltung eines hohen Ladezustands bei niedrigen Temperaturen – verbunden sind, werden möglicherweise erheblich unterschätzt.
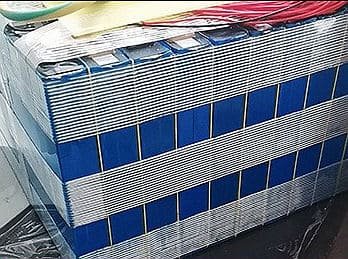
Wie entsteht die Ausdehnungskraft einer Lithiumbatterie??
Die Expansionskraft einer prismatischen Lithium-Ionen-Batteriezelle stammt hauptsächlich aus drei Quellen.
Der erste Aspekt betrifft die Volumenänderung von Elektrodenmaterialien. Während des Ladevorgangs, Lithiumionen deinterkalieren von der Kathode und interkalieren in die Anode; Dadurch vergrößert sich der Schichtabstand einer Graphitanode, während eine Anode auf Siliziumbasis noch drastischere Volumenänderungen erfährt. Kathodenmaterialien erfahren während der Delithiierung auch eine gewisse Volumenkontraktion oder Strukturveränderung. Bei der Entladung kehrt sich der Vorgang um. Da sich diese Volumenänderungen bei jedem Zyklus wiederholen, Langfristige Zyklen können zur Bildung von Rissen und zur Ansammlung von Partikeln führen, Dadurch sind die Lautstärkeänderungen nicht mehr vollständig reversibel. In einem Prisma (rechteckig) Batteriegehäuse, Diese Volumenerweiterung ist intern enthalten; wenn sich die Elektrodenblätter ausdehnen, die großen Flächen des Gehäuses wölben sich nach außen. Im zentralen Bereich ist die Verdrängung am größten, während die Kanten und Ecken aufgrund ihrer höheren Struktursteifigkeit eine geringere Verschiebung aufweisen.
Der zweite Aspekt betrifft die Verdickung der Festelektrolyt-Interphase (SEI) Schicht- und Gaserzeugung. Während der Erstladung, Auf der Oberfläche der negativen Elektrode bildet sich eine SEI-Schicht; während die Batterie zyklisch läuft, Diese Schicht wächst kontinuierlich und wird repariert, Dies führt zu einer Zunahme der Dicke – ein Hauptgrund für das irreversible Dickenwachstum der Batteriezelle. Gleichzeitig, Bei der Zersetzung des Elektrolyten entsteht Gas, die sich im starren Gehäuse ansammelt und den Innendruck erhöht. Die SEI-Verdickung trägt zu einer Verlangsamung bei, monotone Zunahme der Dicke, während die Gasbildung zu einem Anstieg des Innendrucks führt. Der Einfluss dieses Drucks auf die äußere Klemmkraft hängt von der Steifigkeit des Gehäuses ab: desto steifer ist das Gehäuse, desto höher bleibt der Gasdruck “gesperrt” innen, Dies führt zu weniger auffälligen Änderungen der Messwerte der externen Kraft. Umgekehrt, the more flexible the large surfaces of the casing are, the more easily the swelling (bulging) is transmitted to the battery module.
A third aspect concerns how the cell casing structure redistributes internal stress. Following the stamping process, a prismatic casing exerts weaker constraint on the electrode assembly in the central region of its large faces, while exerting stronger constraint along the edges and at the rounded corners (R-corners). Außerdem, the mechanical behavior of the electrode assembly within the casing differs depending on whether it is of a wound or stacked configuration: a wound structure, when expanding radially, is constrained by the casing in a way that causes stress to concentrate toward the central core and the transition zones at the corners; im Gegensatz, Eine gestapelte Struktur erfährt eine relativ gleichmäßige Belastung in Dickenrichtung, Dadurch können sich die positiven und negativen Elektroden – zusammen mit dem Separator – gemeinsam ausdehnen und zusammenziehen. Folglich, für prismatische Zellen mit gleicher Nennkapazität, Das spezifische Design der internen Elektrodenbaugruppe bestimmt, wie Expansionskräfte auf das Modul übertragen werden und wo diese Kräfte lokal konzentriert werden. Das Moduldesign muss daher die spezifische interne Struktur der Elektrodenbaugruppe berücksichtigen; man kann nicht einfach von einer einheitlichen mechanischen Reaktion ausgehen, die allein auf dem basiert “prismatisch” Einstufung.
Die Temperatur kann die oben genannten Prozesse verstärken oder verändern. Bei hohen Temperaturen, Reaktionsgeschwindigkeiten beschleunigen sich, was zu einem stärkeren Anstieg der Expansionskraft führt; bei niedrigen Temperaturen, die Tendenz zur Lithiumplattierung verstärkt sich, und es können hohe Stresszustände bestehen bleiben. Schnelles Laden, in der Zwischenzeit, löst gleichzeitig eine erhöhte Gasbildung aus, steigende Temperaturen, und ungleichmäßige Verteilung der Lithiumionenkonzentration, Dadurch wächst die Expansionskraft schneller und weniger gleichmäßig.
So verwalten Sie Expansionskräfte bei der Modulkonstruktion und -montage?
Um die Ausdehnungskraft prismatischer Batteriezellen zu berücksichtigen, Die Kernstrategie besteht darin, weder das eine noch das andere zu tun “schränken die Zellen streng ein” noch zu “Lassen Sie einfach ausreichend Platz und ignorieren Sie das Problem.” Stattdessen, Dabei handelt es sich um einen zweistufigen Managementansatz – eine Kombination aus passiver Beschränkung durch das Gehäuse und Klemmkraft beim Modulstapeln – um sicherzustellen, dass die Zellen während ihres gesamten Lebenszyklus innerhalb eines angemessenen mechanischen Belastungsbereichs bleiben.
1. Verstehen Sie richtig, worauf die Klemmkraft des Batteriemoduls einwirkt.
In einer prismatischen Hartschalenbatterie, Der Druck auf die Elektrodenbleche wird hauptsächlich durch die passive Beschränkung des Gehäuses bestimmt, wohingegen die Endplatten und Laschen des Batteriemoduls eine Klemmkraft auf den Stapel einzelner Zellen ausüben. Der primäre Zweck dieser Klemmkraft besteht nicht darin, den Druck auf die Elektrodenbleche direkt zu regulieren, sondern um einen gleichmäßigen Kontakt zwischen den Zellen zu gewährleisten und eine Verschiebung oder Lockerung durch Vibrationen zu verhindern. Folglich, Das Ziel bei der Modulkonstruktion besteht darin, einen optimalen Bereich für die Stapelklemmkraft zu erreichen – mehr ist nicht unbedingt besser. Wenn die Klemmkraft zu gering ist, Der Kontakt zwischen den Zellen wird ungleichmäßig, Dies führt zu einer lokal hohen Stromdichte, beschleunigter Kapazitätsabbau, Und, im Laufe der Zeit, potenzielle Lithiumbeschichtung. Umgekehrt, wenn die Spannkraft zu hoch ist, Der Separator kann eine Druckverformung erfahren, Verengung der Ionentransportkanäle; Dadurch erhöht sich auch die Gefahr von Lithium-Plating und internen Kurzschlüssen. Das Konstruktionsziel besteht darin, die Klemmkraft in der Mitte des Zielbereichs zu halten, Gleichzeitig werden auf beiden Seiten ausreichende Spielräume geboten, um Herstellungsschwankungen und der Zunahme der Expansionskraft, die während des Zyklus auftritt, Rechnung zu tragen.
2. Die Endplatten und Riemen müssen die Aufrechterhaltung der Klemmkraft gewährleisten.
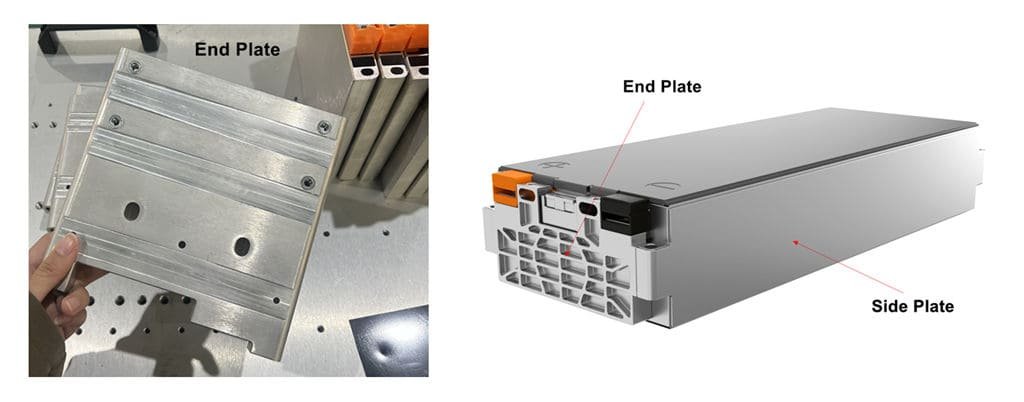
Endplatten erfordern eine ausreichende Steifigkeit, um langfristiges Kriechen zu unterdrücken, Dabei müssen Umreifungsbänder eine hohe Zugfestigkeit und Kriechfestigkeit aufweisen. Jedoch, das Konzept von “verstärkte Endplatten” hat nur dann eine Bedeutung, wenn es rückwärts von einem Zielklemmkraftfenster abgeleitet wird. Noch wichtiger, Spannkraft ist nicht ein für alle Mal ein statischer Parametersatz; Faktoren wie die Verdickung der SEI-Schicht und die irreversible Ausdehnung während der Zyklen führen dazu, dass die Ausdehnungskraft kontinuierlich ansteigt. Wenn die anfängliche Klemmkraft nahe der Obergrenze des Zielfensters eingestellt wird, Dies könnte das System schließlich in einen Bereich bringen, in dem das Risiko einer Lithiumplattierung besteht. Umgekehrt, wenn der Anfangswert zu niedrig ist, es kann zu ungleichmäßigem Kontakt kommen, Dadurch wird der Abbau im Frühstadium beschleunigt. Bei der Strukturplanung sollte daher die Aufrechterhaltung der Klemmkraft über den gesamten Produktlebenszyklus im Vordergrund stehen, und nicht nur auf einer einzigen Lesung zum Zeitpunkt der Versammlung.
3. Polstermaterialien und reservierte Lücken müssen auf die Verformungseigenschaften des Gehäuses abgestimmt sein.
Die Funktion des Polstermaterials besteht darin, die Wölbung des Batteriegehäuses auszugleichen, glätten Spannkraftschwankungen, und bieten einen Spielraum für ein irreversibles Dickenwachstum – und nicht dafür “erzeugen” eine Vorspannkraft auf die Elektrodenbleche. Im prismatischen Gehäuse, Die Verschiebung ist in der Mitte größer und zu den Rändern hin kleiner; daher, Die Kompression des Polsterpolsters sollte auf diese Verteilung abgestimmt sein. Wenn die Dicke oder Steifigkeit des Polsters über die gesamte Oberfläche gleichmäßig ist, Der zentrale Bereich kann vollständig komprimiert werden und seine Dämpfungskapazität verlieren, bevor die Randbereiche eine Chance hatten, effektiv zu funktionieren. Auch die Reservelücke muss sorgfältig ermittelt werden: wenn es zu klein ist, the cell will be subjected to excessive external pressure as it expands; if it is too large, it results in wasted space and may allow the cell to shift within the module. The dimensions of the gap, the selection of cushioning material, and the target clamping force should be determined iteratively as an integrated system.
4. The Compression Phase of Steel-strap Packaging must be Included in the Material Verification Process.
When using steel straps to secure prismatic battery modules, the modules must first be compressed to a size slightly smaller than their design dimensions to allow the steel straps to be positioned correctly. This means that, during assembly, the cushioning material is subjected to an instantaneous level of compression that exceeds the target clamping force. Wenn der Polsterschaum eine erhebliche dauerhafte Verformung erfährt – aufgrund von übermäßiger Kompression oder langfristig anhaltender Kompression –, kann die tatsächliche Klemmkraft zu Beginn des Betriebszyklus außerhalb des Zielbereichs driften, Auch wenn die in der Prozessdokumentation angegebenen Zielwerte scheinbar im Rahmen bleiben. daher, bei der Bewertung von Polstermaterialien, Es reicht nicht aus, nur die stationäre Kompressionskurve zu betrachten; Man muss auch die bleibende Verformung und die Erholungsfähigkeit nach einer Vorgeschichte von Überkompression beurteilen, Sicherstellen, dass die Spannkraft nach dem Verriegeln der Stahlbänder und dem Nachlassen des anfänglichen Montagedrucks wieder in den Zielbereich zurückkehrt.
5. Konzentrieren Sie sich auf die Steifigkeitsverteilung in der Ebene
In einer prismatischen Batteriezelle, Das Zentrum unterliegt einer schwächeren Einschränkung, während die Kanten stärker eingeschränkt sind; Außerdem, Der Aufwickelvorgang der Biskuitrolle tendiert dazu, die Belastung auf den zentralen Hohlraum und die Übergangszonen in der Nähe der Ecken zu konzentrieren. Wenn eine Endplatte ausschließlich auf der Grundlage durchschnittlicher Lastanforderungen ausgelegt wird, In der Zentralregion kann es immer noch zu örtlicher Überlastung kommen. Für großformatige Prismenzellen, Die Steifigkeitsverteilung der Endplatte in der Ebene muss sorgfältig mit der strategischen Platzierung der Pufferpolster abgestimmt werden, um sicherzustellen, dass der tatsächliche Oberflächendruck ausgeglichen bleibt – weder zu hoch in der Mitte noch zu niedrig an den Rändern. Während des Montageprozesses, Auch die Variabilität der Vorspannung muss streng kontrolliert werden; Der tatsächlich auf den Zellstapel ausgeübte Oberflächendruck sollte durch direkte Druckmessung überprüft werden, anstatt sich ausschließlich auf indirekte Indikatoren wie Schraubendrehmoment oder Stahlbandspannung zu verlassen.
6.Simulationen und Überprüfungen der Betriebsbedingungen müssen die gekoppelte Reaktion zwischen dem Gehäuse und der Zellbaugruppe berücksichtigen.
Finite-Elemente-Analyse (FEA) Die Berechnung von prismatischen Batteriemodulen kann nicht ausschließlich auf nominellen Materialparametern für die Batteriezellen basieren. Stattdessen, Es muss die räumliche Variation der Steifigkeit berücksichtigen, die sich aus dem Gehäuseprägeprozess ergibt, das Ausdehnungsverhalten des inneren Elektrodenstapels, und die Vorladesequenz. Die größte Herausforderung bei solchen Simulationen besteht darin, die geeigneten Objekte für die Kalibrierung auszuwählen und den Vorspannungsverlauf genau nachzubilden, und nicht im Softwarebetrieb selbst. Zur Lastfallverifizierung – über Standard-Temperaturwechsel und Hochtemperaturausdehnung hinaus – zählen Szenarien wie Tieftemperatur-Schnellladung und Lagerung bei niedrigen Temperaturen mit hohem Ladezustand (SOC) müssen ebenfalls in das Lastkollektiv einbezogen werden. Dies liegt daran, dass ein prismatisches Gehäuse dies kann “verbergen” hohe innere Spannungen; Das Fehlen sichtbarer äußerer Ausbeulungen bedeutet nicht unbedingt, dass der Innendruck innerhalb sicherer Grenzen liegt.
Zusammenfassung
Die Beherrschung der Expansionskraft in prismatischen Lithiumbatterien ist, im Wesentlichen, ein zweistufiges Einschränkungsproblem: Das Zellgehäuse stellt die Primärenergie dar, passiver Zwang, während die Batteriemodulbaugruppe die Sekundärseite bereitstellt, Spannen auf Stapelebene. Beim Design des Batteriemoduls darf die Batteriezelle nicht als homogener Körper behandelt werden, der gleichmäßiger Belastung ausgesetzt ist, Es sollte sich auch nicht ausschließlich darauf verlassen “Spannen” oder “Lücken hinterlassen” als isolierte Strategien. Stattdessen, Der Ansatz erfordert ein Verständnis dafür, wie Ausdehnungskräfte innerhalb des Gehäuses entstehen und wie sie durch Gehäuseverformung und Gaserzeugung auf das Batteriemodul übertragen werden. Während der Konstruktion und Montage, Die Stapelklemmkraft sollte im optimalen Bereich gehalten werden, moderater Bereich. Dabei muss sichergestellt werden, dass Endplatten und Umreifungsmechanismen die Klemmkraft effektiv aufnehmen können, Ausrichtung der Polstermaterialien und vorgesehenen Lücken auf die Verformungseigenschaften des Gehäuses, Berücksichtigung der dauerhaften Materialverformung von Stahlbändern bei übermäßiger Kompression, Untersuchung der Verteilung der Steifigkeit und Risiken in der Ebene im zentralen Bereich, und die Einbeziehung anspruchsvoller Betriebsszenarien – wie z. B. Schnellladen bei niedrigen Temperaturen – in den Validierungsprozess. Nur durch diesen umfassenden Ansatz kann ein ausgewogenes Verhältnis zwischen Sicherheit und Sicherheit hergestellt werden, Lebensdauer, und strukturelle Zuverlässigkeit.