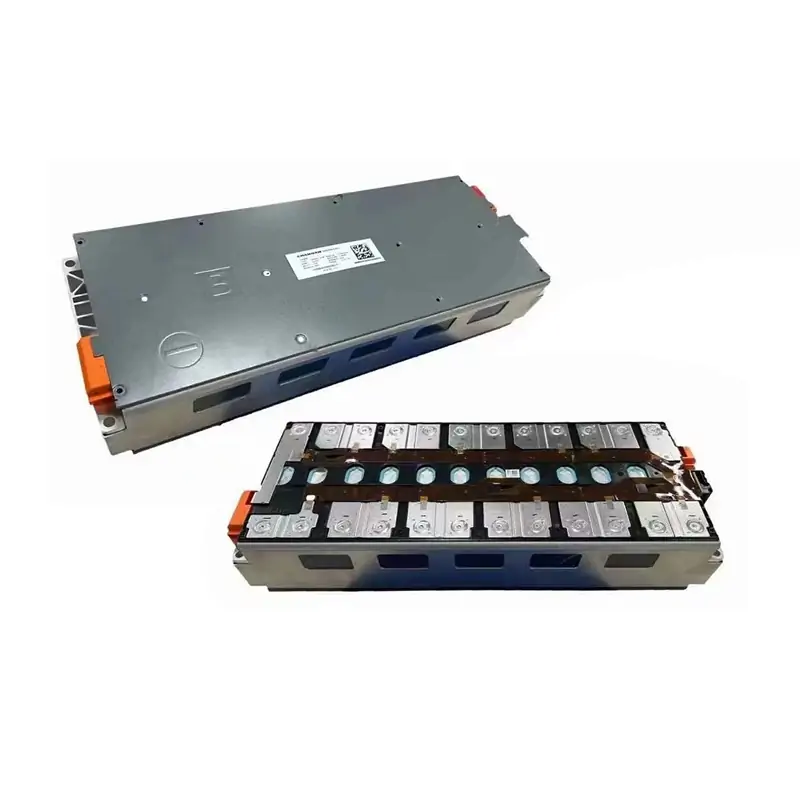
Les batteries au lithium prismatiques génèrent une force d'expansion pendant les processus de charge et de décharge. Lorsque ces cellules de batterie sont assemblées dans un module de batterie, toute expansion est partiellement absorbée par le boîtier de la cellule de batterie lui-même, tandis que la force restante est transmise à la structure du module de batterie par la déformation du boîtier et la pression interne du gaz.. Par conséquent, la génération et l'impact de cette force d'expansion doivent être pris en compte lors de la conception et de l'assemblage des modules de batterie, veiller à ce que ces forces soient gérées dans une portée appropriée.
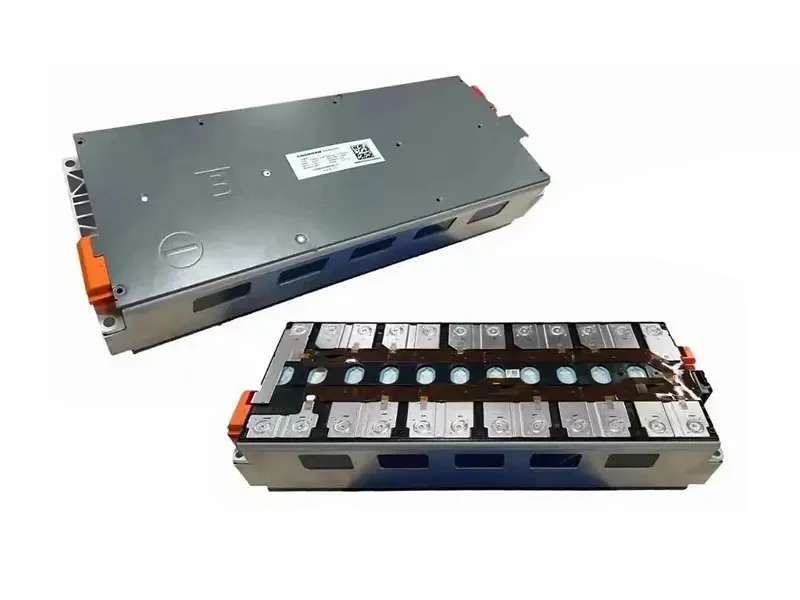
L'impact de la force d'expansion de la batterie au lithium sur le module de batterie
Chargement à long terme sur les composants structurels
L'impact des forces d'expansion sur un module de batterie se manifeste principalement dans la charge à long terme subie par ses composants structurels.. Étant donné que les cellules de la batterie subissent une expansion et une contraction répétées pendant le cycle, les plaques d'extrémité du module, sangles, et les fixations sont soumises à des sollicitations continues, charges alternées. Si les plaques d'extrémité manquent de rigidité ou si les sangles possèdent une résistance au fluage insuffisante, la force de serrage diminuera progressivement, provoquant la transition de la pile de cellules d'un état de “compression uniforme” à l'un des “relâchement localisé.” Même si un tel relâchement ne déclenche pas immédiatement une défaillance, cela conduit à une pression de contact inégale entre les cellules, ce qui entraîne une densité de courant localisée plus élevée et une dégradation accélérée de la capacité; sur le long terme, cela peut même induire un placage au lithium.
Cohérence
En outre, la force d'expansion affecte l'uniformité de l'empilement des cellules de batterie. Le boîtier d'une cellule de batterie prismatique ne subit pas de contrainte uniforme: la zone centrale de ses grandes faces a une moindre rigidité, tandis que les bords et les coins sont plus rigides; par conséquent, le boîtier a tendance à se gonfler vers le centre lors de l'expansion. Cela signifie que même si la force de serrage moyenne appliquée par le module se situe dans une plage acceptable, la pression réelle à la surface peut être excessivement élevée au centre et trop faible le long des bords. Une pression élevée et soutenue dans la région centrale augmente les risques de déformation du séparateur et de placage au lithium, tandis qu'une pression insuffisante sur les bords peut entraîner un mauvais contact ou un déplacement des composants. Si la conception d'un module de batterie ne prend en compte que la force moyenne, il peut négliger les risques localisés résultant de cette répartition non uniforme de la pression de surface.
Génération de gaz et pression interne
Troisième, la force d'expansion agit indirectement sur le module de batterie via la génération de gaz et la pression interne. Dans des cellules prismatiques à enveloppe rigide, le gaz produit par la décomposition de l'électrolyte augmente d'abord la pression interne du boîtier; cette pression exerce une force sur les parois du boîtier, qui est ensuite transmis à l'extérieur lorsque le boîtier se gonfle. Si le boîtier possède une rigidité suffisante, la pression interne peut s'accumuler avant qu'un changement significatif de la force de serrage externe ne soit observé; inversement, si les grandes surfaces du boîtier manquent de rigidité suffisante, le renflement se manifeste plus directement par une augmentation de la force subie par le module de batterie. Donc, la force perçue par le module n'est pas strictement équivalente à la pression interne réelle au sein de la cellule de la batterie; par conséquent, les conditions de serrage externes et la tendance du boîtier à se gonfler doivent être prises en compte lors du processus de conception.
Basse température et SOC élevé
Quatrième, conditions de basse température et états de charge élevés (SOC) peut rendre les effets de la force d’expansion moins apparents. À basses températures, les ions lithium s'accumulent à la surface de l'électrode négative, augmenter la propension au placage au lithium; l'état de stress élevé n'est pas automatiquement atténué par la baisse de température. Une fois complètement chargé, l'électrode négative atteint son niveau maximum d'intercalation du lithium, et la force d'expansion culmine généralement. Dans des cellules de batterie prismatiques, le boîtier rigide supprime la déformation visible, ce qui signifie que la pression locale interne pourrait atteindre des niveaux dangereux même si les lectures externes restent dans une plage normale. Si le système de contraintes d’un module est évalué uniquement sur la base de conditions de fonctionnement à température ambiante ou à haute température, les risques associés à une charge rapide à basse température (ou au maintien d'un SOC élevé à basse température) peuvent être considérablement sous-estimés.
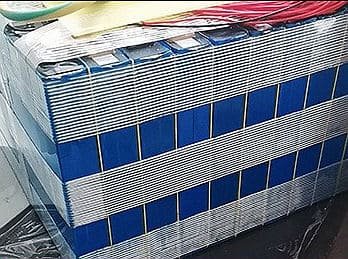
Comment se produit la force d’expansion d’une batterie au lithium?
La force d’expansion d’une cellule de batterie lithium-ion prismatique provient principalement de trois sources.
Le premier aspect concerne le changement de volume des matériaux des électrodes. Pendant la charge, les ions lithium se désintercalent de la cathode et s'intercalent dans l'anode; cela provoque l'expansion de l'espacement intercouche d'une anode en graphite, tandis qu'une anode à base de silicium subit des changements de volume encore plus drastiques. Les matériaux cathodiques subissent également un certain degré de contraction de volume ou d'altération structurelle au cours de la délithiation.. Le processus est inversé lors de la décharge. Puisque ces changements de volume se reproduisent à chaque cycle, un cyclage à long terme peut conduire à la formation de fissures et à l'agglomération de particules, ce qui rend les changements de volume non entièrement réversibles. Dans un prismatique (rectangulaire) boîtier de batterie, cette expansion de volume est contenue en interne; à mesure que les feuilles d'électrodes se dilatent, les grandes faces du boîtier sont bombées vers l'extérieur. Le déplacement est le plus important dans la région centrale, tandis que les bords et les coins, en raison de leur rigidité structurelle plus élevée, présentent moins de déplacement.
Le deuxième aspect implique l’épaississement de l’interphase électrolytique solide (ÊTRE) génération de couches et de gaz. Pendant la charge initiale, une couche SEI se forme à la surface de l'électrode négative; au fur et à mesure que la batterie cycle, cette couche grandit continuellement et subit des réparations, conduisant à une augmentation de son épaisseur, principal facteur de croissance irréversible de l’épaisseur de la cellule de batterie. Simultanément, la décomposition de l'électrolyte produit du gaz, qui s'accumule dans le boîtier rigide et fait augmenter la pression interne. L'épaississement du SEI contribue à un lent, augmentation monotone de l'épaisseur, tandis que la génération de gaz entraîne une augmentation de la pression interne. L'impact de cette pression sur la force de serrage externe dépend de la rigidité du boîtier: plus le boîtier est rigide, plus la pression du gaz reste “fermé” à l'intérieur, ce qui entraîne des changements moins visibles dans les lectures de forces externes. inversement, plus les grandes surfaces du boîtier sont flexibles, plus le gonflement est facile (renflé) est transmis au module de batterie.
Un troisième aspect concerne la manière dont la structure de l'enveloppe cellulaire redistribue les contraintes internes.. Suivre le processus d'estampage, un boîtier prismatique exerce une contrainte plus faible sur l'ensemble d'électrodes dans la région centrale de ses grandes faces, tout en exerçant une contrainte plus forte le long des bords et au niveau des coins arrondis (Coins R). En outre, le comportement mécanique de l'ensemble d'électrodes à l'intérieur du boîtier diffère selon qu'il s'agit d'une configuration enroulée ou empilée: une structure de plaie, lors d'une expansion radiale, est contraint par le boîtier de manière à concentrer les contraintes vers le noyau central et les zones de transition aux coins; en revanche, une structure empilée subit une contrainte relativement uniforme dans le sens de l'épaisseur, permettant aux électrodes positives et négatives, ainsi qu'au séparateur, de se dilater et de se contracter à l'unisson. Par conséquent, pour cellules prismatiques de même capacité nominale, la conception spécifique de l'ensemble d'électrodes internes dicte la manière dont les forces d'expansion sont transmises au module et l'endroit où ces forces se concentrent localement. La conception du module doit donc tenir compte de la structure interne spécifique de l'ensemble d'électrodes.; on ne peut pas simplement supposer une réponse mécanique uniforme basée uniquement sur “prismatique” classification.
La température peut amplifier ou modifier les processus susmentionnés. À des températures élevées, les taux de réaction s'accélèrent, conduisant à une augmentation plus prononcée de la force d’expansion; à basse température, la tendance au placage au lithium s’intensifie, et des états de stress élevé peuvent persister. Chargement rapide, entre-temps, déclenche simultanément une augmentation de la production de gaz, hausse des températures, et répartition inégale de la concentration en lithium-ion, provoquant une croissance plus rapide et moins uniforme de la force d’expansion.
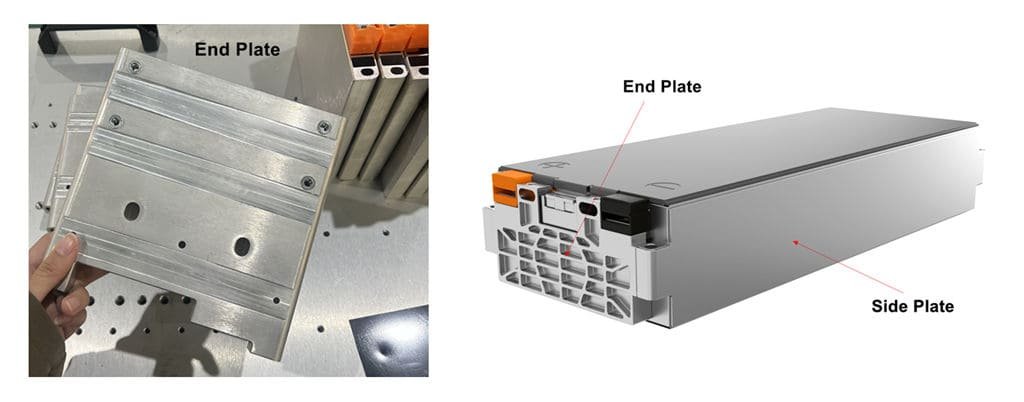
Comment gérer les forces d'expansion dans la conception et l'assemblage de modules?
Pour faire face à la force d’expansion des cellules de batterie prismatiques, la stratégie de base n'est ni de “contraindre rigidement les cellules” ni à “laissez simplement suffisamment d’espace et ignorez le problème.” Plutôt, cela implique une approche de gestion à deux niveaux - combinant la contrainte passive du boîtier avec la force de serrage appliquée lors de l'empilement des modules - pour garantir que les cellules restent dans une plage appropriée de contraintes mécaniques tout au long de leur cycle de vie..
1. Comprendre correctement sur quoi agit la force de serrage du module de batterie.
Dans une batterie prismatique à boîtier rigide, la pression sur les feuilles d'électrodes est principalement déterminée par la contrainte passive du boîtier, tandis que les plaques d'extrémité et les sangles du module de batterie exercent une force de serrage sur l'empilement de cellules individuelles. Le but principal de cette force de serrage n'est pas de réguler directement la pression sur les feuilles d'électrodes., mais plutôt d'assurer un contact uniforme entre les cellules et d'éviter tout déplacement ou desserrage provoqué par les vibrations. Par conséquent, l'objectif de la conception des modules est d'obtenir une plage optimale pour la force de serrage de la pile : plus n'est pas nécessairement mieux. Si la force de serrage est trop faible, le contact entre les cellules devient inégal, conduisant à une densité de courant élevée localisée, dégradation accélérée des capacités, et, au fil du temps, potentiel de placage au lithium. inversement, si la force de serrage est trop élevée, le séparateur peut subir une déformation en compression, rétrécir les canaux de transport d'ions; cela augmente également le risque de placage au lithium et de courts-circuits internes. L'objectif de conception est de maintenir la force de serrage au milieu de la plage cible., tout en offrant des marges suffisantes des deux côtés pour tenir compte de la variabilité de fabrication et de l'augmentation de la force d'expansion qui se produit pendant le cyclage.
2. Les plaques d'extrémité et les sangles doivent assurer le maintien de la force de serrage.
Les plaques d'extrémité nécessitent une rigidité suffisante pour supprimer le fluage à long terme, tandis que le cerclage doit posséder une résistance à la traction et au fluage élevées. Cependant, la notion de “plaques d'extrémité renforcées” n'a de sens que lorsqu'il est dérivé en travaillant à rebours à partir d'une fenêtre de force de serrage cible. Plus important encore, la force de serrage n'est pas un paramètre statique réglé une fois pour toutes; des facteurs tels que l'épaississement de la couche SEI et l'expansion irréversible pendant le cyclage entraînent une augmentation continue de la force d'expansion. Si la force de serrage initiale est réglée près de la limite supérieure de la fenêtre cible, cela peut éventuellement pousser le système dans une plage où le risque de placage au lithium apparaît. inversement, si la valeur initiale est trop faible, cela peut conduire à un contact inégal, accélérant ainsi la dégradation au cours des premières étapes. La conception structurelle doit donc se concentrer sur la capacité à maintenir la force de serrage tout au long du cycle de vie du produit., plutôt que sur une simple lecture prise au moment du montage.
3. Les matériaux de rembourrage et les espaces réservés doivent être adaptés aux caractéristiques de déformation du boîtier..
La fonction du matériau de rembourrage est de s'adapter au déplacement bombé du boîtier de la batterie., lisser les fluctuations de la force de serrage, et fournir une marge pour une croissance irréversible de l'épaisseur, plutôt que de “générer” une force de pré-serrage sur les feuilles d'électrodes. Dans un boîtier prismatique, le déplacement est plus grand au centre et plus petit vers les bords; donc, la compression du coussinet de rembourrage doit être adaptée à cette répartition. Si l'épaisseur ou la rigidité du coussin est uniforme sur toute sa surface, la zone centrale peut être complètement comprimée, perdant ainsi sa capacité d'amortissement, avant que les zones périphériques n'aient eu la chance de fonctionner efficacement.. L'écart réservé doit également être soigneusement déterminé: si c'est trop petit, la cellule sera soumise à une pression externe excessive lors de son expansion; si c'est trop grand, cela entraîne une perte d'espace et peut permettre à la cellule de se déplacer dans le module. Les dimensions de l'écart, le choix du matériau de rembourrage, et la force de serrage cible doit être déterminée de manière itérative en tant que système intégré.
4. La phase de compression des emballages de cerclage en acier doit être incluse dans le processus de vérification des matériaux.
Lors de l'utilisation de sangles en acier pour fixer les modules de batterie prismatiques, les modules doivent d'abord être compressés à une taille légèrement inférieure à leurs dimensions de conception pour permettre aux sangles en acier d'être positionnées correctement. Cela signifie que, lors du montage, le matériau de rembourrage est soumis à un niveau instantané de compression qui dépasse la force de serrage cible. If the cushioning foam undergoes significant permanent deformation—due to over-compression or long-term sustained compression—the actual clamping force may drift outside the target range early in the operational cycle, even while the target values specified in the process documentation appear to remain within limits. Donc, when evaluating cushioning materials, it is not sufficient to consider only the steady-state compression curve; one must also assess permanent deformation and recovery capability following a history of over-compression, ensuring that the clamping force returns to the target range once the steel straps are locked and the initial assembly pressure is released.
5. Focus on In-plane Stiffness Distribution
In a prismatic battery cell, the center is subject to weaker constraint, tandis que les bords sont plus étroitement contraints; en outre, le processus d'enroulement du rouleau de gelée a tendance à concentrer les contraintes vers le vide central et les zones de transition près des coins. Si une plaque d'extrémité est conçue uniquement en fonction des exigences de charge moyenne, la région centrale peut encore subir une surcharge localisée. Pour cellules prismatiques grand format, la répartition de la rigidité dans le plan de la plaque d'extrémité doit être soigneusement coordonnée avec le placement stratégique des tampons pour garantir que la pression de surface réelle reste équilibrée – ni trop élevée au centre ni trop faible sur les bords. Pendant le processus d'assemblage, la variabilité de la précharge doit également être strictement contrôlée; la pression superficielle réelle exercée sur la pile de cellules doit être vérifiée par mesure directe de la pression, plutôt que de se fier uniquement à des indicateurs indirects tels que le couple des boulons ou la tension du feuillard en acier.
6.Les simulations et les vérifications des conditions de fonctionnement doivent tenir compte de la réponse couplée entre le boîtier et l'assemblage de cellules..
Analyse par éléments finis (FEA) des modules de batterie prismatiques ne peuvent pas s'appuyer uniquement sur les paramètres nominaux des matériaux pour les cellules de batterie. Plutôt, il doit tenir compte de la variation spatiale de la rigidité résultant du processus d'emboutissage du boîtier, le comportement d'expansion de l'empilement d'électrodes interne, et la séquence de préchargement. Le principal défi de ces simulations réside dans la sélection des objets appropriés pour l'étalonnage et la reproduction précise de l'historique de préchargement., plutôt que dans le fonctionnement du logiciel lui-même. Concernant la vérification des cas de charge (au-delà des cycles à température standard et de l'expansion à haute température), des scénarios tels que la charge rapide à basse température et le stockage à basse température avec un état de charge élevé (SOC) doit également être inclus dans le spectre de charge. En effet, un boîtier prismatique peut “cacher” contraintes internes élevées; l'absence de renflement externe visible ne signifie pas nécessairement que la pression interne se situe dans des limites de sécurité.
Résumé
La gestion de la force d'expansion dans la batterie au lithium prismatique est, en substance, un problème de contraintes en deux étapes: le boîtier de la cellule fournit le primaire, contrainte passive, tandis que l'ensemble du module de batterie fournit le secondaire, serrage au niveau de la pile. Battery Module design must not treat the battery cell as a homogeneous body subject to uniform stress, nor should it rely solely on “clamping” ou “leaving gaps” as isolated strategies. Plutôt, the approach requires understanding how expansion forces originate within the casing and how they are transmitted to the battery module through casing deformation and gas generation. During design and assembly, the stack-clamping force should be maintained within an optimal, moderate range. This involves ensuring that end plates and strapping mechanisms can effectively sustain clamping force, aligning cushioning materials and designated gaps with the deformation characteristics of the casing, accounting for the permanent material deformation of steel straps under excessive compression, traiter la répartition de la rigidité dans le plan et des risques dans la région centrale, et intégrer des scénarios d'exploitation difficiles, tels que la charge rapide à basse température, dans le processus de validation. Ce n'est que grâce à cette approche globale qu'un juste équilibre pourra être trouvé entre la sécurité, durée de vie, et fiabilité structurelle.